量産品の旋盤加工では、品質の安定とコスト低減を同時に求められます。NC旋盤はプログラムで動きを制御するため寸法精度の再現性が高く、量産加工に適した設備です。さらに、バーフィーダーによる材料供給の自動化や、旋削とミーリングを1台でこなす複合NC旋盤の活用によって、生産効率は大きく変わります。
本記事では、NC旋盤の基本から、自動化・複合化の仕組み、量産体制を組むうえで押さえておきたい設備構成や段取り替えの考え方までを解説します。
NC旋盤とは|汎用旋盤・マシニングセンタとの違い
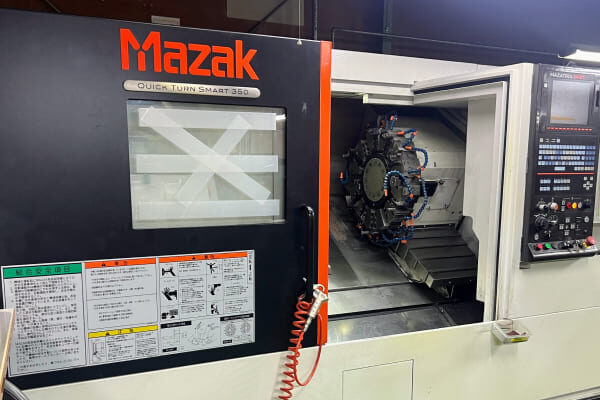
NC旋盤の基本的な仕組み
NC旋盤は、数値制御(Numerical Control)によって刃物の送り速度や切り込み量をプログラムで管理する旋盤です。加工条件をデータとして保存できるため、同じ寸法の部品を繰り返し安定して削れる点が量産加工で重視されます。作業者の技量による寸法のばらつきが生じにくく、夜間や休日の連続運転にも対応しやすい設備です。
汎用旋盤との違いは再現性と作業者依存度
汎用旋盤はハンドルを手動で操作して切削するため、作業者の経験が加工精度を左右します。一方、NC旋盤はプログラムどおりに動作するため、作業者が変わっても寸法精度が安定します。量産では数百〜数千個を同じ公差で仕上げる必要があり、この再現性の差が品質とコストに直結します。
マシニングセンタとの違いは回転する対象
NC旋盤はワークを回転させて刃物を当てる装置で、丸棒やパイプなど円筒形状の加工を得意とします。マシニングセンタは工具側が回転し、平面や立体形状の加工に向いています。量産で円筒部品を扱う場合、NC旋盤を軸に設備を組むのが基本です。
▶ 関連記事: 樹脂・プラスチック量産の加工方法比較|切削が向くケースとは
バーフィーダーで実現する自動化と連続運転
バーフィーダーの役割と材料供給の仕組み
バーフィーダーは、NC旋盤に棒材を自動で送り込む装置です。1本の加工が終わると次の棒材が自動で供給されるため、作業者が付きっきりで材料を交換する必要がなくなります。夜間の無人運転にも活用でき、稼働時間を延ばしながら人件費を抑える手段として量産現場で広く使われています。
内蔵型と外付け型の違い
| 項目 | 内蔵型バーフィーダー | 外付け型バーフィーダー |
|---|---|---|
| 設置 | 旋盤本体に組み込み済み | 旋盤の背面に別途設置 |
| 棒材長さ | 機種により制限あり | 3m材など長尺にも対応しやすい |
| 段取り | 旋盤と一体で管理できる | 供給部の調整が別途必要 |
| 主な用途 | 小〜中径の連続加工 | 多品種や長尺材の加工 |
当社では、MAZAK QUICKTURN 6GやNEXUS 100-Ⅱに内蔵型バーフィーダーを搭載し、TSUGAMI各機種には外付け型バーフィーダーを組み合わせています。加工する材料の径や長さに合わせて使い分けることで、段取り時間を短縮しています。
自動化で変わるコスト構造と省人化
量産加工のコストは「段取り費+加工費×数量」で構成されます。バーフィーダーによる連続運転が可能になると、1個あたりに配分される段取り費が下がり、ロットが大きいほど単価が低減します。さらに、1人の作業者が複数台のNC旋盤を同時に管理できるため、省人化の面でもコストメリットが生まれます。
複合NC旋盤とは|工程集約で品質と納期を改善する
旋削+ミーリングを1チャッキングで行うメリット
複合NC旋盤は、ワークをチャック(固定具)に取り付けたまま、旋削だけでなくミーリング(フライス加工)や穴あけも行える設備です。ワークを別の機械に付け替える工程がなくなるため、付け替え時の位置ずれによる精度低下を防げます。穴位置と外径の同芯度が求められる部品や、フラット面と円筒面を持つ部品の量産で特に効果を発揮します。
複合加工と単機能加工の使い分け
| 比較項目 | 複合NC旋盤 | 単機能NC旋盤 |
|---|---|---|
| 対応できる加工 | 旋削+ミーリング+穴あけ | 旋削のみ |
| ワークの付け替え | 原則不要(1チャッキング) | 追加工程は別の機械へ |
| 段取り替え回数 | 少ない | 工程数に比例して増える |
| 適した部品 | 複数の加工面を持つ部品 | 外径・内径のみの円筒部品 |
| 設備単価 | 高め | 比較的安い |
すべての量産品に複合NC旋盤を使えばよいわけではありません。外径と内径の旋削だけで完結する部品は、単機能のNC旋盤のほうがサイクルタイムを短くできる場合もあります。部品の形状と加工内容に応じて使い分けることが、コストと品質の両立につながります。
複合加工機の普及動向
近年、NC旋盤メーカー各社が複合加工機のラインナップを拡充しており、工程集約による生産性向上を目的とした導入が増えています。1台で旋削からミーリングまで完結できる複合加工機は、設備の台数を抑えつつ加工の幅を広げられるため、量産現場での存在感が高まっています。
当社では、TSUGAMI M08D-Ⅱ・M08SY-ⅡやタカハシキカイLM2といった複合NC旋盤を3機種保有しており、旋削とミーリングの工程を1台に集約した量産加工に対応しています。

量産体制の組み方|ロット規模と設備構成の考え方
小ロット・中ロット・大ロットで変わる設備の選び方
| ロット規模 | 目安数量 | 設備選定のポイント |
|---|---|---|
| 小ロット | 10〜100個 | 段取り替えが簡単な機種を選び、段取り費の比率を抑える |
| 中ロット | 100〜1,000個 | バーフィーダー付きNC旋盤で連続加工し、工数を削減 |
| 大ロット | 1,000個以上 | 専用治具+バーフィーダーで無人運転時間を最大化 |
ロットの大小によって最適な設備と段取りの組み方が変わります。当社では、φ5の小径部品からφ1,000の大径部品まで対応できるNC旋盤を9機種そろえており、ワークの径やロットサイズに応じて機械を割り振っています。
段取り替えの回数とコストへの影響
段取り替えとは、加工する品目が変わるたびにチャックの爪や刃物、プログラムを交換する作業です。段取り替え1回あたり30分〜1時間程度かかることもあり、品目数が多いと稼働時間のうち加工に使える時間が減ります。量産体制では、同じ品目をまとめて加工する「ロットまとめ」や、類似形状の部品を続けて流す「グループ段取り」によって、段取り替えの回数を減らす工夫が重要です。
検査体制と品質の安定
量産加工では、加工中の「工程内検査」と加工後の「最終検査」を組み合わせて品質を管理します。初品・中間・終品の寸法を測定して傾向を確認し、刃物の摩耗による寸法変化を早期に捉えることで、不良品の流出を防ぎます。当社では3Dスキャナ(KEYENCE VL-700)や画像測定器(KEYENCE IM-7000)を活用し、複雑な形状の部品も効率的に検査しています。
▶ 関連記事: 樹脂切削量産加工品の品質管理|材料確認から出荷までの全工程を徹底解説
▶ 関連記事: 樹脂切削量産加工の厳しい公差を実現!高精度を担保する測定設備と管理体制
NC旋盤で量産を依頼するときに伝えたい情報
図面以外に共有すると見積もりが早くなる項目
NC旋盤での量産加工を外注する際、図面に加えて以下の情報を共有すると、見積もりの精度が上がりやすくなります。
・ロット数量と納入頻度(月1回500個、年間6,000個など)
・材質の指定(樹脂名・グレード・メーカー指定の有無)
・仕上がりの優先順位(寸法精度・表面粗さ・納期・コストの中で何を重視するか)
・検査成績書の要否(提出が必要な場合、測定箇所と頻度も伝える)
樹脂加工ならではの注意点
樹脂素材は金属と比べて熱膨張率が大きく、加工中の温度変化で寸法が変動しやすい特徴があります。また、素材によっては吸湿による寸法変化も考慮が必要です。樹脂の特性を理解した加工業者を選ぶことが、量産品質の安定につながります。
▶ 関連記事: 樹脂の旋盤加工で量産するには?注意点と業者選定のポイント
まとめ:NC旋盤の量産体制は自動化と複合化がカギ
NC旋盤による量産体制を構築するうえで重要なのは、バーフィーダーによる材料供給の自動化と、複合NC旋盤による工程集約の2つです。これらを部品の形状やロット規模に応じて使い分けることで、品質を安定させながら加工コストを抑えられます。
また、段取り替えの効率化や検査体制の整備など、設備だけでなく生産の仕組み全体を設計する視点が、安定した量産につながります。NC旋盤での量産加工をご検討の際は、設備構成や対応可能なロットサイズなど、お気軽にご相談ください。
お問い合わせはこちら
NC旋盤での樹脂量産加工のご相談なら